

اگر هدف شما یک ژئوتکستایل سوزنی 500 گرم بر متر مربع است، یک خط چسباننده حرارتی که برای 80 گرم در متر مربع ساخته شده است آن را مقرون به صرفه نخواهد کرد. فرآیند تولید پارچه نبافته را از محصول نهایی به عقب انتخاب کنید: نوع الیاف، وزن، عرض، روش اتصال، سرعت و تحمل کیفیت. مقایسه قیمت ماشین اول اشتباه رایج است. دنباله ایمن تر این است: مشخصات پارچه را تعریف کنید، مسیر فرآیند را مطابقت دهید، خط را اندازه بگیرید، سپس قیمت ها را درخواست کنید.
این راهنما مسیرهای سوزن پانچ، باند حرارتی، airlaid و spunbond را پوشش می دهد. این نشان می دهد که هزینه و ریسک معمولا در کجا ظاهر می شوند. اگر قبلاً استفاده نهایی خود را می دانید، با جدول مقایسه شروع کنید.
با مشخصات پارچه تمام شده شروع کنید
شش عدد را بنویسید: نوع فیبر، نسبت ترکیب، وزن هدف (گرم بر متر مربع)، عرض (میلی متر)، سرعت خط (متر/دقیقه)، و روش پیوند. تلورانس های بحرانی را اضافه کنید: ضخامت، استحکام کششی در جهات ماشین و متقاطع، ازدیاد طول، نفوذپذیری هوا و جمع شدگی. یک ژئوتکستایل ممکن است 10 درصد تغییرات وزنی را بپذیرد. ممکن است دستمال مرطوب یا لوازم جانبی خودرو نباشد.
نتیجه گیری: فرآیندی را انتخاب کنید که با سخت ترین مشخصات حیاتی مطابقت دارد. اگر کشش با جهت متقاطع حیاتی باشد، لپینگ متقاطع و چگالی سوزن بیشتر از حداکثر سرعت مهم است. اگر نرمی و حجیم بودن بسیار مهم است، پیوند حرارتی ممکن است سوزن سنگین را شکست دهد.
مسیرهای فرآیند اصلی نبافته را مقایسه کنید
از این جدول برای حذف مسیرهایی که به محصول شما دسترسی ندارند استفاده کنید. این یک فیلتر است، نه یک نقل قول ماشینی.
| مسیر فرآیند | الیاف معمولی | تشکیل وب | روش باندینگ | محصولات رایج | محدودیت اصلی |
|---|---|---|---|---|---|
| سوزن پانچ کارد شده | PET، PP، پشم، جوت، الیاف بازیافتی | کاردینگ و ضربدری | سوزن زدن مکانیکی | ژئوتکستایل، نمد، پشتی فرش، تزئینات خودرو، پارچه تمیزکننده | سوزن سنگین می تواند نرمی و نفوذپذیری هوا را کاهش دهد |
| باند حرارتی | دو جزئی PET/PP، الیاف مخلوط | کاردینگ و ضربدری | فر یا تقویم با هوای گرم | واشر، لایی، عایق، لایه های بهداشتی | فیبر باید دارای یک جزء چسبنده حرارتی باشد |
| Airlaid | خمیر کاغذ، الیاف کوتاه، زباله های بازیافتی | تشکیل هوا | پانچ لاتکس، حرارتی یا سوزنی | نمد زباله، لنت جاذب، فیلتراسیون | کنترل جریان هوا و گرد و غبار پیچیدگی را اضافه می کند |
| Spunbond یا Meltblown | تراشه های پلیمری، عمدتا PP | اکستروژن مستقیم | تقویم حرارتی یا خود باندینگ | پارچه پزشکی، بهداشت، فیلتراسیون | وابستگی به درجه پلیمر و ورود سرمایه بالا |
اگر محصول شما برای جادهها، مبلمان یا ماشینها نمد بادوام است، سوزنپنچ معمولاً اولین مسیری است که باید بررسی شود. اگر محصول شما پارچهای نرم برای ملافه یا پوشاک است، چسب حرارتی شایسته نگاه دقیق است. اگر الیاف بازیافتی یا ضایعاتی را پردازش می کنید، airlaid ممکن است تقاضای طول الیاف را کاهش دهد، اما نیاز به کنترل قوی گرد و غبار و جریان هوا دارد.
آماده سازی فیبر را با فرآیند مطابقت دهید
انتخاب فیبر تصمیم می گیرد که خط قبل از تشکیل وب چه کاری انجام دهد. الیاف پایه بلند نیاز به باز کردن و ترکیب ملایم دارند تا از شکستگی جلوگیری شود. الیاف کوتاه و بازیافتی نیاز به باز شدن تهاجمی بیشتری دارند. اگر نسبت ترکیب بیش از 2-3٪ تغییر کند، وزن و قدرت رانش می شوند. آماده سازی فیبر، ثبات کل فرآیند را تنظیم می کند.
یک مخلوط کن محفظه ای بزرگ چندین الیاف را در دسته ها مخلوط می کند. یک دستگاه اختلاط فیبر نسبت را قبل از کار کردن صاف می کند. برای پیشینه، این راهنما را بخوانید دستگاه مخلوط کن محفظه بزرگ نبافته .
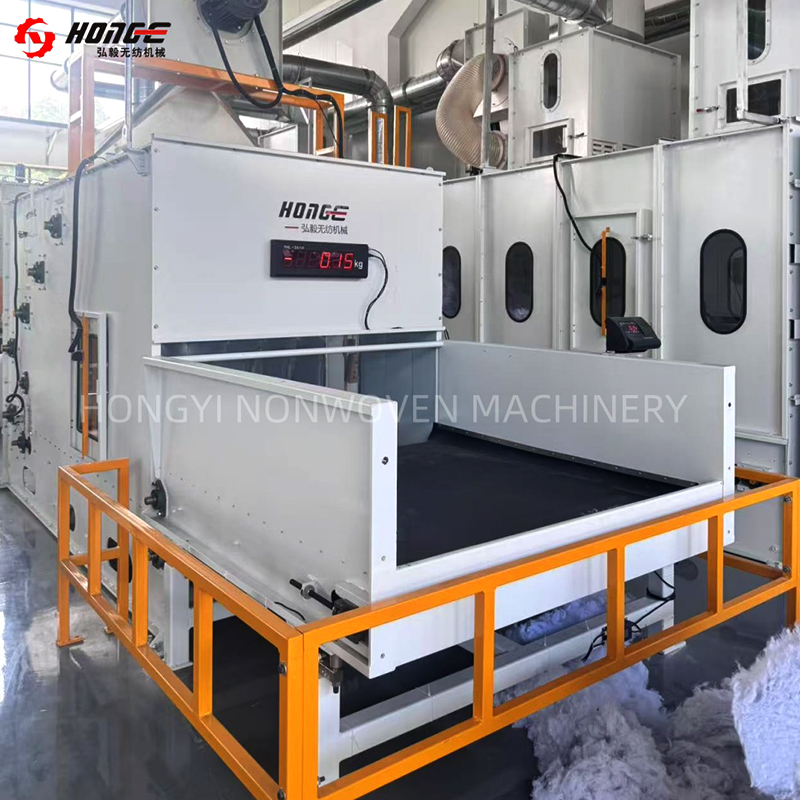 دستگاه اختلاط فیبر HYHM برای باز کردن و مخلوط کردن الیاف غیر بافته الیاف عدل بندی شده را از قبل باز می کند و به طور متناسب آنها را قبل از کار کردن وزن می کند، و به یکنواخت شدن نسبت های ترکیبی پس از مخلوط کردن محفظه کمک می کند. مشاهده محصول →
از تامین کننده بخواهید که مخلوط عدل واقعی شما را آزمایش کند، نه نمونه استاندارد الیاف بکر. عملکرد کارت توزیع طول فیبر، رطوبت و پرداخت روغن تغییر می کند.
Web Formation and Bonding Together را انتخاب کنید
کاردینگ یک شبکه نازک با الیافی که عمدتاً در جهت دستگاه تراز شده اند تولید می کند. روی هم زدن متقاطع تار را تا می کند تا وزن و استحکام در جهت متقابل ایجاد کند. سوزن زدن الیاف را به صورت مکانیکی در هم می بندد. تراکم سوزن بالاتر استحکام را افزایش می دهد اما معمولاً نفوذپذیری و نرمی هوا را کاهش می دهد. تعادل مناسب از یک ماتریس آزمایشی حاصل می شود.
برای خطوط سوزن پانچ، وزن وب در هر لایه، تعداد دور و فرکانس پانچ را کنترل کنید. کنترل ضعیف لپ باعث ایجاد نوارهای ضخیم و نازک می شود که به نقاط ضعیف تبدیل می شوند. برای خطوط باند حرارتی، دمای اجاق، سرعت هوا و زمان ماندن پیوند را کنترل می کنند.
 HYPW Cross Lapper برای تشکیل وب حتی نبافته قبل از مشت زدن سوزن یا چسباندن حرارتی، تارهای کارد شده را به طور یکنواخت تا میکند و میگذارد تا وزن و ضخامت مورد نظر را هدف قرار دهد، و از کنترل یکنواخت دامان پشتیبانی میکند. مشاهده محصول →
یک پنجره فرآیند بخواهید، نه یک تنظیم. به عنوان مثال، 200-600 گرم در متر مربع در 2-8 متر در دقیقه با 80-250 پانچ در سانتی متر مربع. یک پنجره باریک به معنای انعطاف کمتر است. یک پنجره گسترده نیاز به بررسی کیفیت در هر دو طرف دارد.
ظرفیت، عرض و سرعت را قبل از قیمت تنظیم کنید
ظرفیت به تنهایی سرعت خط نیست. از این فرمول تقریبی استفاده کنید:
- خروجی سالانه (kg) = وزن (g/m²) × عرض (m) × سرعت (m/min) × 60 × ساعت کار × راندمان.
- گرم را بر 1000 تقسیم کنید تا به کیلوگرم برسد.
- از بازده 70 تا 85 درصد برای خط جدید استفاده کنید، نه حداکثر تئوری.
برای 1200 تن در سال 300 گرم در متر مربع نمد در عرض 2.5 متر، 6000 ساعت با راندمان 80 درصد به حدود 5.6 متر در دقیقه نیاز دارد. ماشینی که فقط روی پارچه سبک به سرعت می رسد روی پارچه سنگین به هدف نمی رسد. عرض نیز مهم است: اگر محصول نهایی پس از انقباض به 3.2 متر نیاز داشته باشد، خط 2.5 متری نمی تواند تحویل دهد.
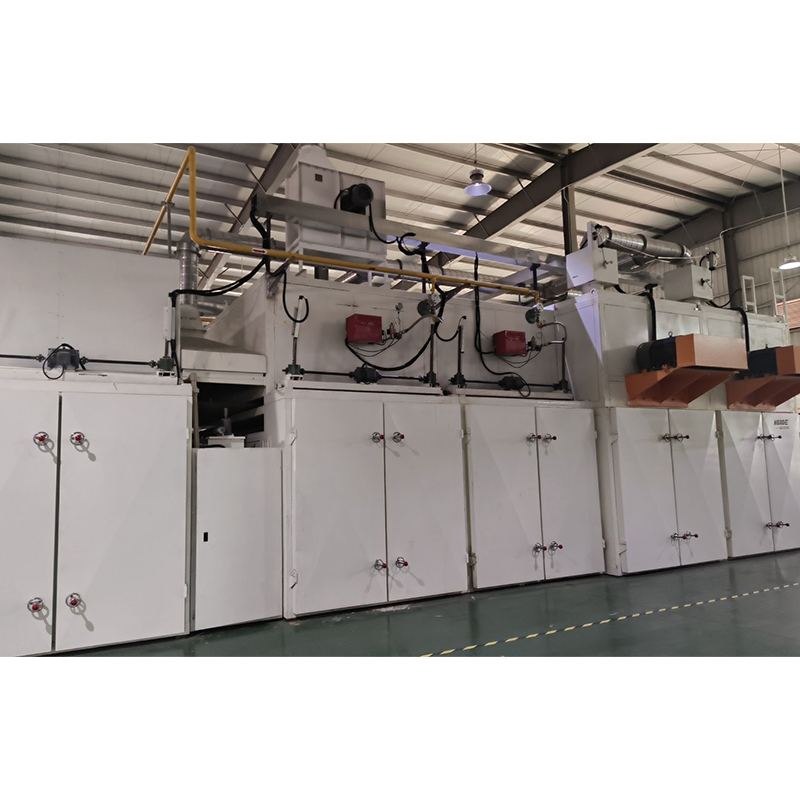 فر پارچه ای نبافته HYHX برای اتصال حرارتی و تنظیم حرارت تارهای متقاطع را با نفوذ هوای داغ به صورت حرارتی به هم متصل می کند و باعث ایجاد ضخامت چسب حرارتی می شود. عرض کار تا 5000 میلی متر و تنظیم حرارت تا 220 درجه سانتیگراد. مشاهده محصول →
ضایعات برش و کیفیت لبه در محاسبه تعلق دارد. برش پیش لبه و سیم پیچ قابل اعتماد می تواند مقداری از دست دادن را جبران کند، به خصوص در نمد ضخیم.
تست های کنترل کیفیت و پذیرش را مرور کنید
قبل از امضا در مورد آزمون های پذیرش توافق کنید. برای پارچه سوزنی، وزن تست، ضخامت، استحکام کششی در هر دو جهت، ازدیاد طول و نفوذپذیری هوا. برای پارچه باند حرارتی، جمع شدگی، لایه لایه شدن و یکنواختی سطح را اضافه کنید. برای نمد ضایعات هوا، تغییرات چگالی و گرد و غبار را بررسی کنید.
از یک طرح نمونه گیری استفاده کنید، نه یک نمونه نهایی. سه نمونه در هر شیفت برای 72 ساعت اول، سپس یک نمونه در هر شیفت پس از تولید پایدار. اگر در قرارداد ± 5% وزن نوشته شده است، بپرسید وقتی رطوبت فیبر تغییر می کند، خط چگونه آن هدف را نگه می دارد.
از یک بررسی هزینه ساده استفاده کنید
قیمت خرید تنها بخشی از هزینه مادام العمر است. نمودار زیر گویا است، اما فیبر و انرژی معمولاً غالب هستند. کار و نگهداری به اتوماسیون و دستمزد محلی بستگی دارد.
هنگام مقایسه قیمت ها، بار متصل، تقاضای هوای فشرده و مصرف قطعات یدکی را بخواهید. یک خط با انرژی کمتر به ازای هر کیلوگرم ممکن است در طول سه سال هزینه بیشتری داشته باشد و هزینه کمتری داشته باشد. همچنین دامنه اتوماسیون را بخواهید: دوز خودکار، کنترل تنش، و ذخیره سازی دستور غذا باعث کاهش ضایعات و خطای اپراتور می شود.
قبل از تعهد کامل، آزمایشی در مقیاس کوچک اجرا کنید
آزمایشی ارزان ترین راه برای کاهش خطر است. فیبر، وزن و عرض هدف خود را با سرعت کم، متوسط و زیاد اجرا کنید. تنظیمات و نتایج تست را ثبت کنید. هدف یافتن پنجره پایدار است، نه اینکه ثابت کنیم دستگاه می تواند کار کند.
نتیجه معمولی: سرعت های متوسط وزن و کشش را به بهترین نحو حفظ می کنند. حداکثر سرعت ممکن است وزن خوبی داشته باشد اما قدرت در جهت متقاطع ضعیف باشد. کمترین سرعت ممکن است وب را بیش از حد سوزن کند. از داده های آزمایشی برای تنظیم عملکرد تضمین شده استفاده کنید، نه حداکثر سرعت در بروشور.
اشتباهات رایج هنگام انتخاب یک فرآیند
- انتخاب بر اساس قیمت قبل از تعریف مشخصات پارچه.
- استفاده از داده های آزمایش فیبر بکر برای یک پروژه فیبر بازیافتی.
- نادیده گرفتن استحکام جهت متقاطع در صورت نیاز به کشش متعادل.
- پذیرش یک عدد سرعت بدون وزن و عرض.
- فراموش کردن انرژی، هوای فشرده و قطعات یدکی در طول عمر.
- کنار گذاشتن آزمون های پذیرش از قرارداد.
سوالات متداول
بهترین فرآیند تولید نمد برای نمد چیست؟
برای نمد بادوام، سوزن پانچ کار شده معمولا بهترین نقطه شروع است. PET، پشم، جوت، و ترکیبات بازیافتی را کنترل می کند و می تواند به وزن های سنگین برسد. اتصال حرارتی زمانی بهتر است که نرمی و حجم بیشتر از استحکام مکانیکی باشد.
چگونه بین سوزن پانچ و باندینگ حرارتی انتخاب کنم؟
بپرسید که آیا فیبر را می توان با گرما به هم چسباند و آیا محصول به استحکام کششی بالا یا لفت بالا نیاز دارد. سوزن پانچ استحکام مکانیکی و دوام می دهد. پیوند حرارتی نرمی و ضخامت پایدار می دهد اما به فیبر چسب حرارتی نیاز دارد.
آیا یک خط می تواند چندین محصول نبافته تولید کند؟
بله، در محدوده. یک خط میتواند طیف وسیعی از وزنها و ترکیبها را اجرا کند، اگر اندازه کارت، لاپر متقاطع و بخش باندینگ برای سنگینترین و سبکترین محصولات باشد. پنجره فرآیند را تست کنید. آن را فرض نکن
چه چیزی را باید در درخواست آزمایشی تامین کننده لحاظ کنم؟
نوع الیاف، نسبت ترکیب، وزن هدف، عرض، کشش و ازدیاد طول مورد نیاز و کاربرد نهایی را ارائه دهید. نتایج آزمون را با سه سرعت و یک پنجره فرآیند مکتوب بخواهید.
راه قابل اعتماد برای انتخاب فرآیند تولید پارچه نبافته این است که با پارچه شروع کنید، مسیر فرآیند را فیلتر کنید، خط را با محاسبه ظرفیت واقعی اندازهگیری کنید و با آزمایشی تأیید کنید. قیمت بعد از این مراحل می آید.
برای سوزن پانچ، اتصال حرارتی یا ضایعات هوا، زنجیره کامل تجهیزات را از باز کردن و مخلوط کردن تا سیم پیچی و برش مقایسه کنید. درباره راه حل های ماشین آلات نبافته بیشتر بیاموزید و قبل از درخواست یک نقل قول نهایی، مشخصات را تعریف کنید.


