

یک خط ژئوتکستایل سوزنی در یک آسیاب متوسط شروع به تولید رول هایی با نوارهای روشن و تیره پس از توقف تعمیرات معمولی کرد. دستور غذا بدون تغییر بود، تنظیمات کارت دست نخورده بود، و دستگاه بافندگی سوزن هیچ ایرادی نداشت. مدیر کارخانه ابتدا به کارت مشکوک شد، اما خطای واقعی 20 متر بالادست بود: محفظه مخلوط سریعتر از چرخه لایه بندی آن تخلیه می شد، بنابراین تار توسط فیبر تازه و متوسط ضعیف تغذیه می شد. برای بازیابی خروجی عادی، یک شیفت کامل و سه رول کاهشیافته طول کشید.
اختلاط الیاف بر روی پارچه تمام شده به عنوان یک نقص ظاهر نمی شود. این به صورت رگههای مبهم، آزمایشهای کششی مرزی، تفاوت سایهها و مصرف غیرقابل پیشبینی الیاف گران قیمت نشان میدهد. راه حل با درک چگونگی کار اختلاط، نحوه اندازه گیری آن، و انتخاب تجهیزات در واقع آن را بهبود می بخشد شروع می شود. این دقیقاً همان چیزی است که این راهنما پوشش می دهد، با بررسی های عملی که می توانید در خط خود استفاده کنید.
چرا اختلاط الیاف کیفیت نبافته را تعیین می کند؟
یکنواختی ترکیب الیافی که وارد کارت میشود، قویترین پیشبینیکننده یکنواختی پارچه خروجی از بادگیر است. هر چیزی که بعداً اتفاق میافتد، کار کردن، لپ کردن، سوزن زدن یا پیوند حرارتی، فقط میتواند الیافی را که دریافت میکند دوباره مرتب کند. هیچ یک از این مراحل نمی تواند نسبت اشتباه را اصلاح کند.
سه پیامد اختلاط ضعیف مستقیماً در پارچه نهایی ظاهر می شود:
- قوام رنگ. در منسوجات رنگی، الیاف حامل رنگدانه اغلب تنها 2 تا 5 درصد ترکیب را تشکیل می دهند. تغییر یک درصد برای ایجاد تفاوت سایه قابل مشاهده بین رول ها، به خصوص در رنگ های روشن و پاستلی کافی است.
- کیفیت پیوند. در الیاف با چسب حرارتی، الیاف پلی استر کم ذوب باید به همان نسبت به هر قسمت از تار برسد. مصرف بیش از حد موضعی لکه های سخت و براق ایجاد می کند. مصرف کم دوز موضعی، مناطقی را که در طی عملیات حرارتی فرو می ریزند، بر جای می گذارد.
- یکنواختی مکانیکی استحکام کششی، ازدیاد طول و چگالی سطح همگی از نسبت ترکیب پیروی می کنند. هنگامی که ترکیب CV تغییر می کند، دفاع از نتایج آزمایش برای مشتری دشوار می شود.
به همین دلیل است که مدیران باتجربه خط، تغییرات نسبت ترکیب را در ابتدای خط مشاهده می کنند، نه فقط پارچه را در سیم پیچ. یک راه ساده برای تجسم اثر هر مرحله فرآیند، ردیابی انحراف نسبت ترکیب از هدف است. نمودار زیر یک مثال گویا را بر اساس روش معمول آسیاب نشان می دهد.
شکل 1. چگونه انحراف نسبت ترکیب از طریق خط باریک می شود (مثال گویا؛ کمتر دقیق تر است)
اختلاط و ترکیب: دو اصطلاح، یک هدف
در اصطلاح نساجی، اختلاط معمولاً به معنای ترکیب الیاف از یک نوع اما درجات مختلف است، به عنوان مثال دو منگنه پلی استر از دنیرهای مختلف، یا دو قطعه تولیدی از یک ماده خام. ترکیب به معنای ترکیب انواع مختلف الیاف، مانند پلی استر با ویسکوز، یا پلی پروپیلن با الیاف پیوند کم ذوب است. در یک کارخانه غیر بافته، خط هر دو را انجام می دهد، اغلب در یک قطار تجهیزات.
تمایز آکادمیک نیست. این موضوع بر نحوه تنظیم بیل laydown، دستگاههای اندازهگیری و میزان تکرارپذیری درخواستی شما از تامینکننده ماشینآلات تأثیر میگذارد. به عنوان مثال، اگر محصول شما باید محتوای الیاف کم ذوب سختی داشته باشد، دقت اختلاط مورد نیاز بسیار سخت تر از زمانی است که شما فقط نیاز به میانگین دو درجه از یک پلیمر داشته باشید.
اگر ماشین آلات پشت این مرحله برای شما جدید است، این نمای کلی از چگونه یک دستگاه ترکیب الیاف کار می کند توالی تجهیزات را به زبان ساده توضیح می دهد.
نحوه اختلاط الیاف در یک خط معمولی نبافته
اختلاط فیبر از عدل شروع می شود و در تغذیه کارت به پایان می رسد. پنج مرحله درگیر است و هر یک اثر قابل اندازه گیری بر یکنواختی نهایی دارد. دنباله زیر برای خطوط الیاف اصلی که نمد سوزنی پانچ شده، پارچه چسباننده حرارتی یا محصولات ایرلاید تولید می کنند، معمول است.
| مرحله | در این مرحله چه اتفاقی می افتد | تاثیر اصلی بر کیفیت اختلاط |
|---|---|---|
| باز شدن بیل | عدل های فشرده بدون آسیب بیش از حد به الیاف به دسته های شل تقسیم می شوند. | اندازه یکنواخت تافت از ورود توده های بزرگ به مراحل بعدی جلوگیری می کند. |
| باز شدن از قبل ریز | تافت ها بیشتر کاهش می یابند و ناخالصی های سنگین را می توان جدا کرد. | تافت های کوچکتر امکان اندازه گیری دقیق تر و ترکیب سریعتر را فراهم می کند. |
| وزن کردن and metering | هر جزء با سرعت کنترل شده توسط تسمه توزین یا تشتک توزین تغذیه می شود. | دقت نسبت ترکیب تقریباً به طور کامل به این مرحله بستگی دارد. |
| محفظه مخلوط کردن | فیبر لایهای به صورت عمودی ذخیره و برداشته میشود تا تغییرات کوتاهمدت متوسط باشد. | میانگین زمان نوسانات خط باز را هموار می کند. |
| انتقال و تغذیه | فیبر باز شده و مخلوط شده با چگالی پایدار به کارت یا فرم دهنده وب منتقل می شود. | چگالی خوراک پایدار از کارت در برابر افزایش و گرسنگی محافظت می کند. |
در مرحله باز شدن ریز، درجه باز شدن مستقیماً محدودیتی را تعیین می کند که مخلوط کن می تواند به آن دست یابد. الف درب بازکن پیش ریز HYKS زمانی ترجیح داده می شود که درب بازکن عدل به تنهایی تافت هایی با وزن چندین گرم باقی بگذارد. در خطوط مدرن، کاهش اندازه تافت در این مرحله یکی از ارزانترین ارتقاء کیفیتی است که میتوانید انجام دهید.
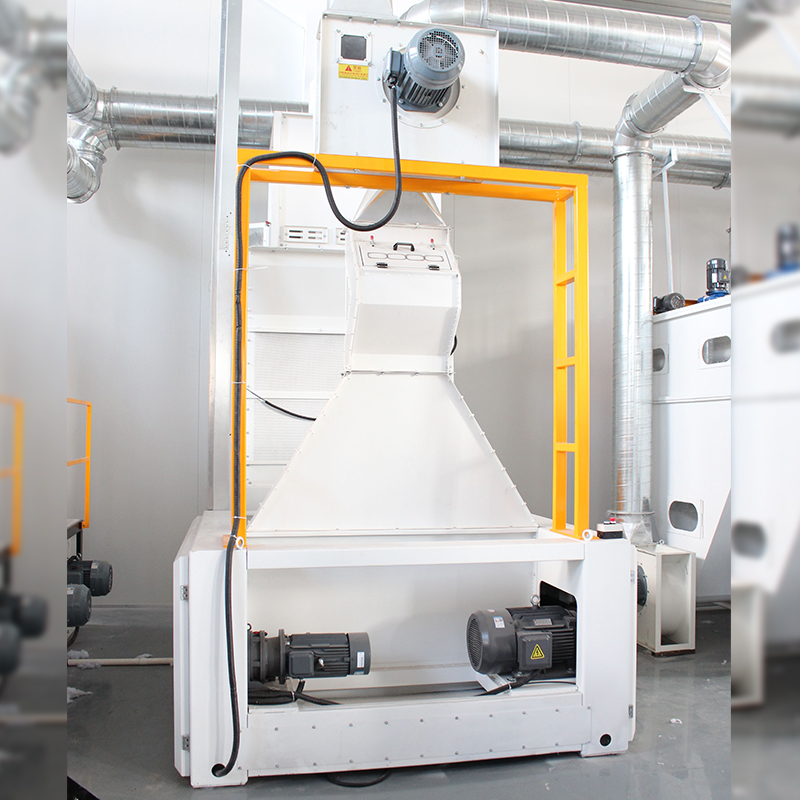 تامین کننده و عمده فروشی دستگاه بازکن پیش و ریز | هونگی Changshu Hongyi Nonwoven Machinery Co., Ltd. یک تامین کننده و سازنده دستگاه پیش بازکن و دستگاه بازکن خوب در چین است. مدولار، دارای گواهینامه CE، ... مشاهده محصول →
خود مخلوط کن می تواند اشکال مختلفی داشته باشد. در خطوط سوزنی پانچ و باند حرارتی، الف مخلوط کن محفظه بزرگ فیبر را در لایههای عمودی ذخیره میکند و آن را توسط یک شبکه یا درام میخدار از پایین خارج میکند. برش عمودی به طور میانگین تغییراتی را که در طول دقایقی که برای پر کردن محفظه طول میکشید رخ داده است، نشان میدهد. این قابل اطمینان ترین راه برای تثبیت ترکیب زمانی است که دستور غذا حاوی یک جزء غالب باشد.
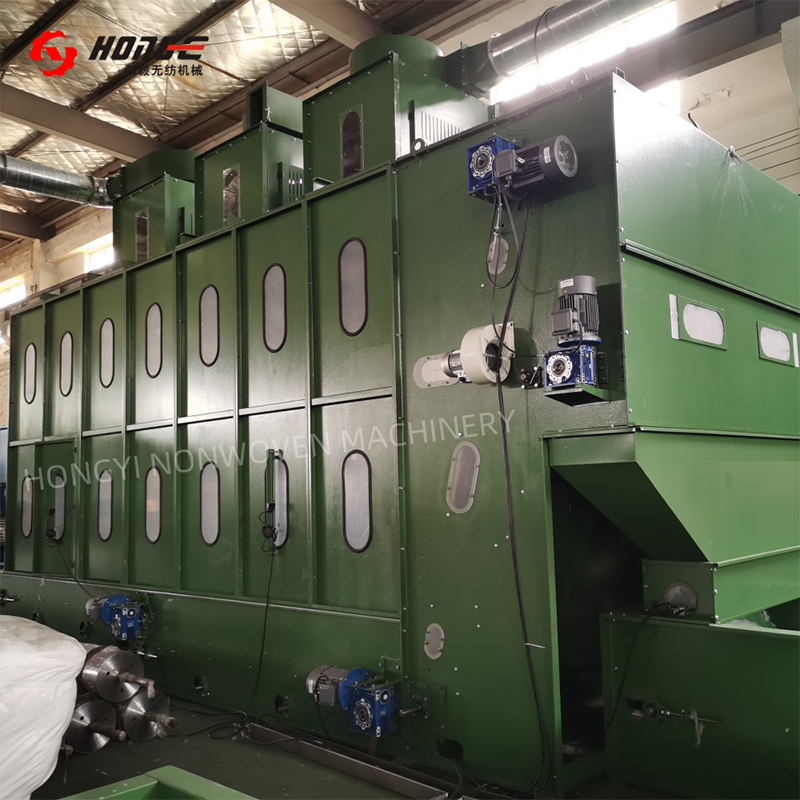 تامین کننده دستگاه مخلوط کن اتاق بزرگ نبافته | هونگی Changshu Hongyi Nonwoven Machinery Co., Ltd. یک تامین کننده و سازنده دستگاه مخلوط کن بزرگ محفظه نبافته چین است. 15–37 مترمربع، گواهی CE... مشاهده محصول →
آیا می توانید ثابت کنید که ترکیب به اندازه کافی خوب است؟
درجه اختلاط همیشه با تغییرات اندازه گیری می شود، نه با میانگین. یک خط می تواند در طول یک ساعت به نسبت ترکیب مورد نظر برسد و همچنان پارچه بدی تولید کند، زیرا ترکیب به طور متوسط درست اما در هر پنجره دو دقیقه ای ناهموار بود. به همین دلیل است که معیار کلیدی ضریب تغییرات (CV) نسبت ترکیب است که به طور ایدهآل در طولهای وب کوتاه اندازهگیری میشود.
در عمل، آسیاب ها از چهار سطح بررسی استفاده می کنند:
| روش | آنچه را اندازه گیری می کند | سطح پذیرش معمولی |
|---|---|---|
| بازرسی بصری وب | رگه ها، لکه های سایه دار، توده ها | بدون رگه های قابل مشاهده یا دانه های رنگی تحت نور استاندارد |
| رکوردهای درازکشیدن و وزن کردن بیل | دقت نسبت بلند مدت | جزء اصلی در /-1.5٪ از هدف در هر شیفت |
| تجزیه و تحلیل ترکیبی آزمایشگاهی | محتوای فیبر واقعی بر حسب وزن | در حدود %2- از دستور غذا برای هر جزء |
| سنسورهای آنلاین (NIR، رنگی) | تغییرات کوتاه مدت در سراسر وب | CV 3% یا کمتر از 100 متر پارچه |
هنگامی که یک خط اختلاط جدید را ارزیابی می کنید، از تامین کننده اطلاعات CV را بخواهید، نه فقط ارقام ظرفیت. همچنین درخواست آزمایشی کنید که بدترین حالت واقعی را شبیه سازی کند، مانند تغییر رنگ تیره به رنگ روشن، زیرا رفتار پاکسازی مخلوط کن به اندازه دقت حالت پایدار آن مهم است. این یک تله خرید رایج است و کشف آن در طول آزمایش پذیرش ارزانتر از تولید است.
چرا اختلاط هنوز در تولید ناموفق است
حتی خطوطی که به خوبی طراحی شده اند، کیفیت ترکیب را از دست می دهند. تجربه میدانی در گیاهان غیر بافته به مجموعه کوچکی از علل تکرارپذیر اشاره می کند. سهم تقریبی هر علت در موارد عیبیابی معمولی در زیر نشان داده شده است. درصدها بر اساس توزیعی که معمولاً در سوابق خدمات دیده می شود و نه بر اساس یک استاندارد منتشر شده، گویا هستند.
- باز نشدن کافی (35%)
- وزن کردن errors (25%)
- زمان ترکیب کوتاه (20%)
- تنظیم ضعیف بیل (12%)
- ساخت و سایش (8%)
- باز نشدن کافی هنگامی که باز شدن عدل یا دهانه ریز با توان عملیاتی بالا گرسنگی میکشد، مخلوطکن انبوههایی را دریافت میکند که خیلی بزرگ هستند و هیچ مخلوطکنی نمیتواند ترکیبی یکنواخت از بلوکهای ساختمانی ناهموار ایجاد کند.
- وزن کردن and metering errors. ترازوهای متحرک، لوله های فیبر مسدود شده، و انتقال پنوماتیک که فیبر را بر روی دستگاه های اندازه گیری فشار می دهد، همگی سیگنال وزن را مخدوش می کنند. این خطاها متناوب هستند، که تشخیص آنها را سخت تر از جبران ثابت می کند.
- زمان ترکیب کوتاه اپراتورها توان عملیاتی را افزایش می دهند و به تدریج چرخه پر شدن محفظه را کاهش می دهند تا زمانی که محصول شروع به نشان دادن رگه کند. راه حل این است که زمان ماندن اندازه گیری شده در داخل مخلوط کن در پنجره توصیه شده سازنده حفظ شود.
- خواب بیل ضعیف مقدار زیادی فیبر طبیعی از نظر ظرافت، طول و رطوبت متفاوت است. اگر طرح laydown این تفاوت ها را به طور مساوی پخش نکند، تغییرات نسبت کوتاه مدت ظاهر می شود.
- ساخت و سایش. انباشته شدن فیبر در گوشههای مجرا و روی شبکههای فرسوده در نهایت به صورت لجن آزاد میشود و تودههای موضعی در شبکه ایجاد میکند.
قبل از خرید تجهیزات مخلوط کن چه مواردی را باید بررسی کنید
تجهیزات اختلاط به ندرت به عنوان یک دستگاه خریداری می شود. به عنوان بخشی از یک خط خریداری می شود و انتخاب باید بر اساس الزامات پارچه نهایی انجام شود. این نکات را در چک لیست نگه دارید:
- تعداد اجزا و محدوده نسبت. یک خط دو جزئی با نسبت های پایدار می تواند از یک محفظه ساده استفاده کند. خطی که مرتب دستور العمل ها را تغییر می دهد نیاز به اندازه گیری انعطاف پذیرتر و پاکسازی سریعتر دارد.
- فرم فیبر طول منگنه، دنیر، چین خوردگی، و چگالی توده ای، نحوه باز شدن تافت ها و جریان آن ها را در مجاری تغییر می دهد. ماشینی که مناسب یک منگنه پلی استر 6 دنیر است ممکن است با یک فیبر با چگالی بالا و چگالی کم رفتار متفاوتی داشته باشد.
- توان عملیاتی. حجم مخلوط کن باید با سرعت خط مطابقت داشته باشد. بیشتر اتاق های ترکیب برای 10 تا 30 دقیقه اقامت طراحی شده اند. اگر یک تامین کننده قیمت های بسیار کمتری ارائه می دهد، CV مورد انتظار را با توان عملیاتی کامل درخواست کنید.
- اتوماسیون و داده. تسمه های توزین، درایوهای فرکانس و دستور العمل های PLC یک مخلوط کن مکانیکی را به یک ابزار فرآیندی تکرارپذیر تبدیل می کنند.
- قابلیت تمیز کردن زمان تغییر رنگ بستگی به سطوح صاف داخلی، درهای تمیز کردن در دسترس و توانایی تمیز کردن سریع محفظه دارد.
برای اختلاط مداوم دو یا سه جزء، یک دستگاه اختصاص داده شده است دستگاه اختلاط الیاف یک خوراک وزنی یا حجمی را با عناصر اختلاط فعال ترکیب میکند، بنابراین مخلوط با حرکت به سمت کارت همگن میشود. این پیکربندی برای خطوطی مناسب است که نیاز به یک ترکیب پایدار در یک ردپای فشرده دارند.
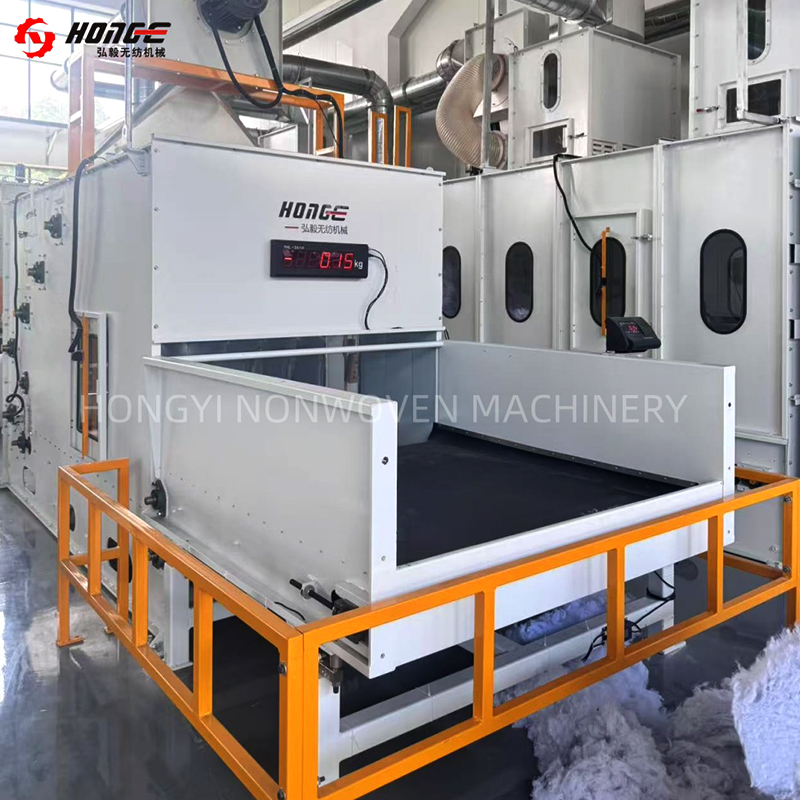 تامین کننده و صادر کننده ماشین آلات ترکیب فیبر | هونگی Changshu Hongyi Nonwoven Machinery Co., Ltd. یک تامین کننده و سازنده دستگاه ترکیب الیاف در چین است. توزین متناسب با گواهینامه CE ... مشاهده محصول →
فراتر از خود ماشین، تامین کننده را ارزیابی کنید. تولید کننده ای با بیش از 20 سال تجربه ماشین آلات نبافته و نصب های متعدد در خارج از کشور به احتمال زیاد از شما با توصیه های فرآیند، خطوط مرجع و قطعات یدکی در طول راه اندازی پشتیبانی می کند. نزدیکترین نصب مرجع را بخواهید که محصولی مشابه شما را اجرا می کند، و ترکیب CV را که می توانید با توان کامل انتظار داشته باشید بررسی کنید.
سوالات متداول در مورد مخلوط کردن الیاف
تفاوت بین دستگاه مخلوط کن فیبر و مخلوط کن بزرگ چیست؟
یک مخلوط کن محفظه بزرگ در یک چرخه دستهای کار میکند: لایههای عمودی میسازد و سپس آنها را برش میدهد و میانگین تغییرات را در مدت زمان چند دقیقه محاسبه میکند. یک دستگاه اختلاط الیاف به طور مداوم در یک گذر با استفاده از عناصر اختلاط یا جریان هوا مخلوط می شود و معمولاً بعد از بخش توزین قرار می گیرد. بسیاری از خطوط از هر دو استفاده می کنند: یکی برای میانگین گیری، یکی برای همگن سازی نهایی.
مدت زمان اقامت در مخلوط کن چقدر کافی است؟
این به تعداد اجزا و CV قابل تحمل بستگی دارد، اما 10 تا 30 دقیقه یک محدوده طراحی معمول برای خطوط منسوجات است. اگر محفظه کمتر از 10 دقیقه در حداکثر توان عملیاتی ارائه می دهد، قبل از پذیرش طرح، CV ترکیب را آزمایش کنید.
آیا می توان الیاف بازیافتی را در یک تجهیزات مخلوط کرد؟
بله، اما الیاف بازیافتی قبل از ورود به مخلوط کن نیاز به باز شدن بیشتری دارند زیرا در هم پیچیده هستند و ممکن است حاوی ذرات سخت باشند. یک درب بازکن از پیش ریز در بالادست خطر ایجاد توده را کاهش می دهد و از دستگاه های اندازه گیری محافظت می کند. نسبت ترکیب محتوای بازیافتی نیز باید کنترل شود، زیرا چگالی ظاهری آن بیشتر از فیبر بکر متفاوت است.
چرا رگه ها فقط پس از تغییر رنگ ظاهر می شوند؟
فیبر باقیمانده از دستور قبلی در مجاری، گوشه های محفظه و روی سطوح مشبک باقی می ماند. در دستور بعدی به تدریج آزاد می شود و به صورت رگه هایی ظاهر می شود. خطوطی که رنگ ها را به طور مکرر تغییر می دهند باید با فضای داخلی مجرای صاف، محفظه های تمیزکننده سریع و درهای تمیز کننده قابل دسترسی طراحی شوند.
اختلاط الیاف پیچیده ترین بخش یک خط نبافته نیست، اما بخشی است که تعیین می کند آیا بقیه خط می تواند با پتانسیل واقعی خود کار کند یا خیر. وقتی مشکل کیفیت بعدی ظاهر شد، ابتدا ترکیب را بررسی کنید. انتهای عدل خط معمولاً به شما می گوید که انتهای سیم پیچ چه چیزی تولید می کند.


