

یک ژئوتکستایل پلی پروپیلن سوزنی 200 گرم بر متر مربع مانند یک نمد متراکم به نظر می رسد. بدون نخ تار و بدون نخ پود است. قدرت آن از هزاران سوزن خاردار ناشی می شود که الیاف را از طریق یک چوب می کشند تا زمانی که در هم بپیچند. پاسخ کوتاه به نحوه ساخت ژئوتکستایل نبافته این است: الیاف اصلی باز میشوند، مخلوط میشوند، به صورت تار در میآیند، به صورت یک خمیر به هم میپیوندند، به صورت مکانیکی یا حرارتی به هم متصل میشوند و به شکل رول پیچیده میشوند. ژئوتکستایلهای سوزنکوب شده، نیروی کار برای جداسازی، فیلتراسیون و زهکشی، عمدتاً به پیوند مکانیکی متکی هستند.
این تمایز در مرحله خرید مهم است. اگر یک ژئوتکستایل نبافته را بر حسب جرم در واحد سطح به تنهایی مشخص کنید، ممکن است متغیرهایی را که تعیین میکنند رول در میدان عمل میکند یا خیر از دست بدهید: ترکیب الیاف، یکنواختی شبکه، چگالی سوزن، و شرایط تنظیم حرارت. مسیر تولید توضیح می دهد که چرا دو رول با برچسب 200 گرم بر متر مربع یکسان می توانند رفتار متفاوتی داشته باشند.
پاسخ اصلی: چهار مرحله، نه بافندگی
تولید ژئوتکستایل های نبافته چهار مرحله کلی را دنبال می کند. هر مرحله می تواند به عنوان یک ماشین مجزا اجرا شود یا به یک خط پیوسته متصل شود.
- تشکیل وب: الیاف باز می شوند، مخلوط می شوند، کارتن می شوند و به صورت متقاطع در یک خمیر یکنواخت قرار می گیرند.
- پیوند وب: خفاش سوزنی، با گرما و یا به صورت شیمیایی به هم متصل می شود تا الیاف را به هم ببندد.
- اتمام: پارچه ممکن است گرما گیر، کلندری، شکافی یا سطحی باشد.
- سیم پیچی و بازرسی: ژئوتکستایل تمام شده زخم، آزمایش و بسته بندی می شود.
پانچ سوزنی بر بسیاری از گریدهای ژئوتکستایل غالب است زیرا ساختاری ضخیم و متخلخل با گذردهی خوب و مقاومت در برابر سوراخ ایجاد می کند. فرآیند بافته نمی شود. در هم می بندد
مرحله 1: باز کردن و مخلوط کردن عدل های فیبر
بیشتر ژئوتکستایل های سوزنی با الیاف اصلی پلی پروپیلن یا پلی استر شروع می شوند. فیبر به صورت عدل های فشرده وارد می شود. یک عدل باز کن عدل ها را به صورت تافت می شکند. سپس ماشینهای بازکن آن تافتها را جدا میکنند تا بتوان الیاف را به طور مداوم با مواد افزودنی، رنگها یا الیاف بازیافتی مخلوط کرد. مخلوط کردن جایی است که دستور تهیه می شود. برای مثال، یک ترکیب 70/30 بکر به بازیافت شده، باید با وزن کنترل شود، نه با چشم، در غیر این صورت رول تمام شده از نظر قدرت و اندازه منافذ متفاوت خواهد بود.
مخلوطکنهای دستهای بزرگ در خطوط ژئوتکستایل رایج هستند زیرا خطاهای توزین کوچک را کاهش میدهند. اگر نسبت ترکیب شما تغییر کند، ممکن است بعداً آن را به صورت نقاط ضعیف، ضخامت ناسازگار یا سوراخ های فیلتراسیون مشاهده کنید. مقاله در چگونه یک دستگاه ترکیب الیاف کار می کند قسمت مکانیکی را با جزئیات بیشتری توضیح می دهد.
رطوبت نیز مهم است. فیبر مرطوب می تواند در ناودان پل بزند، در حالی که فیبر بیش از حد خشک می تواند ایستا ایجاد کند و پرواز کند. اپراتورها معمولاً شدت باز شدن را در برابر آسیب فیبر متعادل می کنند: باز شدن خیلی کم باعث ایجاد توده ها می شود، بیش از حد باعث ایجاد الیاف کوتاه و گرد و غبار می شود.
مرحله 2: کارتینگ، Cross-Lapping و Web Uniformity
مخلوط باز شده به دستگاه کاردینگ وارد می شود. سیم کاردینگ تافت ها را به الیاف مجزا باز می کند، آنها را تا حدودی در جهت دستگاه تراز می کند و یک شبکه نازک را تشکیل می دهد. در این مرحله وب ظریف است. سپس یک نوار متقاطع، تار را به جلو و عقب بر روی یک نوار نقاله تا می کند تا یک چوب ضخیم تر بسازد. تعداد تاها، سرعت تحویل و نسبت پیش نویس، وزن و عرض خفاش را تعیین می کند.
اینجاست که جرم در واحد سطح واقعا ساخته می شود. اگر تغذیه کارت متفاوت باشد، کراس لاپر نمی تواند آن را اصلاح کند. اگر کشش تسمه متقاطع ناهموار باشد، بت ممکن است در یک لبه سنگینتر باشد. یک هدف 200 گرم بر متر مربع با تحمل ± 5% امکان چرخش 10 گرم بر متر مربع را در سراسر رول فراهم می کند. پروژه های فشرده تر ممکن است به 2±% تا ±3% نیاز داشته باشند. این تفاوت اغلب در عملکرد فیلتراسیون و استحکام درز قابل مشاهده است.
محدوده کاربرد گویا مشخصات نهایی بستگی به نوع فیبر، تراکم سوزن و طراحی پروژه دارد.
مرحله 3: سوزن زدن: چگونه پارچه استحکام خود را بدست می آورد
خفاش وارد دستگاه سوزن زنی می شود. هزاران سوزن خاردار روی تخته های سوزنی نصب شده است. همانطور که تخته ها به سمت بالا و پایین حرکت می کنند، سوزن ها به داخل چوب نفوذ می کنند و خارها دسته هایی از الیاف را از سطح بالا به پایین حمل می کنند و بالعکس. نتیجه یک درهم تنیدگی الیاف سه بعدی به جای یک ساختار بافته شده است. این مرحله ای است که به ژئوتکستایل نبافته استحکام کششی، مقاومت در برابر سوراخ شدن و پایداری ابعادی آن می بخشد.
تنظیمات کلیدی عبارتند از گیج سوزن، شکل خار، عمق نفوذ، تراکم سوزن، و ضربه در دقیقه. یک تنظیم متداول تراکم سوزن است: ضربه های بسیار کم پارچه ای شل و مبهم با استحکام کم باقی می گذارد. ضربات بیش از حد می تواند به الیاف آسیب برساند، سوراخ ایجاد کند و ازدیاد طول را کاهش دهد. برای یک درجه ژئوتکستایل معین، الگوی سوزن و سرعت خط معمولاً از نمونهای تنظیم میشود که آزمایشهای کششی، سوراخسازی و نفوذپذیری را پشت سر گذاشته است.
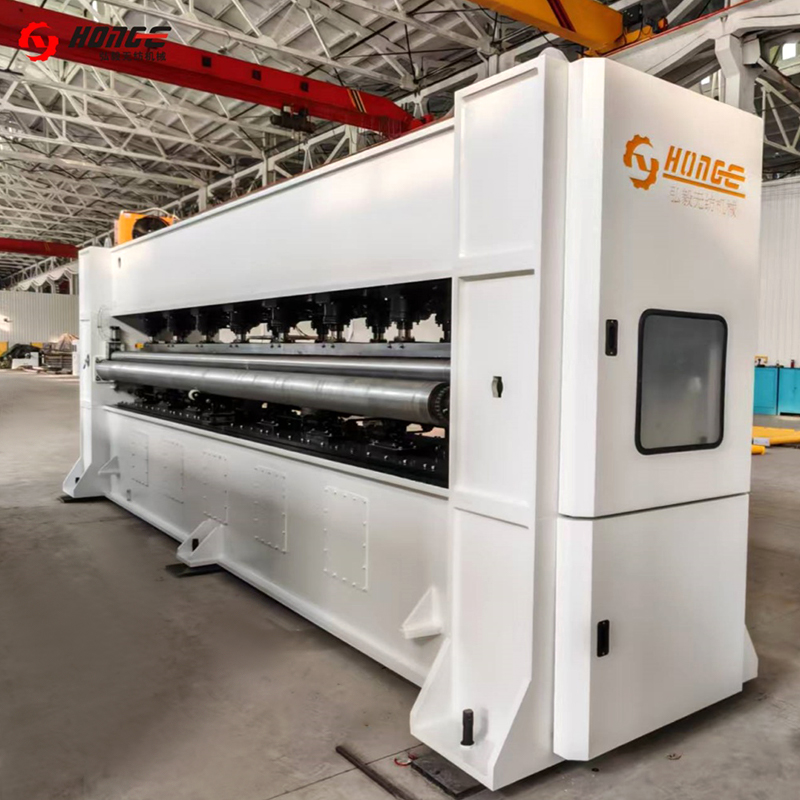 دستگاه سوزن زنی HYZC این دستگاه نبافته برای تقویت و تکمیل سطح پارچه های نبافته استفاده می شود. ما می توانیم طیف کاملی از دستگاه های بافندگی سوزنی را برای برآورده کردن نیاز تولید کنیم ... مشاهده محصول →
مشت زدن با سوزن نیز بر اندازه منافذ تاثیر می گذارد. هرچه الیاف بیشتر در هم پیچیده شوند، اندازه ظاهری دهانه کوچکتر میشود، اگرچه ظرافت و وزن الیاف همچنان غالب است. به همین دلیل است که دو ژئوتکستایل سوزنی با پلیمر یکسان می توانند رفتار فیلتراسیون متفاوتی داشته باشند.
مرحله 4: تکمیل، تنظیم حرارت و سیم پیچ
پس از سوزن زدن، پارچه ممکن است از یک اجاق گرما یا تقویم عبور کند. تنظیم حرارت می تواند ابعاد را تثبیت کند، انقباض را کاهش دهد و صافی سطح را اصلاح کند. برای ژئوتکستایلهایی که در کاربردهای در معرض استفاده قرار میگیرند، تثبیتکنندههای UV معمولاً در مرحله الیاف یا ترکیب اضافه میشوند تا اینکه بعداً اسپری شوند. بریدگی و پیرایش لبه ها دنبال می شود، سپس پارچه با کشش کنترل شده به شکل رول پیچ می شود.
سیم پیچ ساده به نظر می رسد، اما خطرات کیفی خود را ایجاد می کند. اگر کشش خیلی کم باشد، رول می تواند در طول حمل و نقل تلسکوپ کند. اگر کشش خیلی زیاد باشد، پارچه می تواند کشیده شود و کشیدگی مشخص شده خود را از دست بدهد. قطر رول، اندازه هسته و روش اتصال باید قبل از حمل و نقل مورد توافق قرار گیرد، به ویژه برای پروژه هایی که نیاز به نصب مداوم دارند.
متغیرهای کیفیت که ژئوتکستایل تمام شده را تغییر می دهند
جدول زیر هر مرحله تولید را به متغیری پیوند می دهد که اغلب تصمیم می گیرد که آیا رول تمام شده مطابق با مشخصات است یا خیر.
| مرحله | کنترل اصلی | هدف معمولی | در صورت نادیده گرفتن ریسک |
|---|---|---|---|
| باز کردن و ترکیب الیاف | نسبت مخلوط، درجه باز شدن، رطوبت | ± 1٪ تا 2±٪ وزنی برای مخلوط های بحرانی | قدرت، رنگ و اندازه منافذ متغیر |
| Carding | یکنواختی وب، جهت گیری فیبر | تغییرات جرمی 3± تا 5± درصد | نقاط نازک و سوراخ های فیلتراسیون |
| متقاطع | وزن خفاش، عرض، تعداد برابر | ± 2% تا 3±% جرم در واحد سطح | لبه های سنگین و رول های ناهموار |
| سوزن زدن | تراکم سوزن، عمق، نوع سوزن | برنامه خاص؛ تایید با نمونه | استحکام کششی کم یا آسیب فیبر |
| تنظیم حرارت و سیم پیچ | دما، کشش، قطر رول | ± 2 درجه سانتیگراد و کشش ± 2 درصد که مشخص شده است | رول های انقباض، کشش یا تلسکوپی |
چگونگی مقیاس فرآیند از نمونه تا خط تولید
یک نمونه آزمایشگاهی ممکن است بر روی یک کارت کوچک و واحد سوزن پانچ ساخته شود، اما تولید نیاز به سرعت و تنش منطبق در سراسر خط دارد. مراحل باز کردن، اختلاط، کارد کردن، ضربدری کردن و سوراخ کردن سوزن باید به گونه ای باشد که کارت بتواند بدون گرسنگی لنگه را تغذیه کند و دستگاه بافندگی سوزن بتواند با تراکم لازم بدون بارگذاری بیش از حد الیاف کار کند.
اینجاست که انتخاب تجهیزات به یک سوال فرآیندی تبدیل می شود، نه فقط یک سوال ماشینی. یک ژئوتکستایل فیلتراسیون 200 گرم در متر مربع ممکن است به یکنواختی شبکه محکم تری نسبت به نمد تقویت کننده 500 گرم در متر مربع نیاز داشته باشد. خطی که هر دو درجه را اجرا می کند به نسبت های پیش نویس قابل تنظیم، الگوهای تخته سوزنی و کشش سیم پیچ نیاز دارد. Changshu Hongyi Nonwoven Machinery بیش از 20 سال است که تجهیزات تولید نبافته، از جمله ماشینهای باز کردن و مخلوط کردن، ماشینهای کاردینگ، دستگاههای متقاطع، ماشینهای سوزنکوبی، و خطوط کامل نمد و ژئوتکستایل سوزندار را عرضه کرده است. شما می توانید به طور گسترده تر بررسی کنید تجهیزات تولید نبافته اگر ماشینهای تکی را با خط کامل مقایسه میکنید، محدوده را انتخاب کنید.
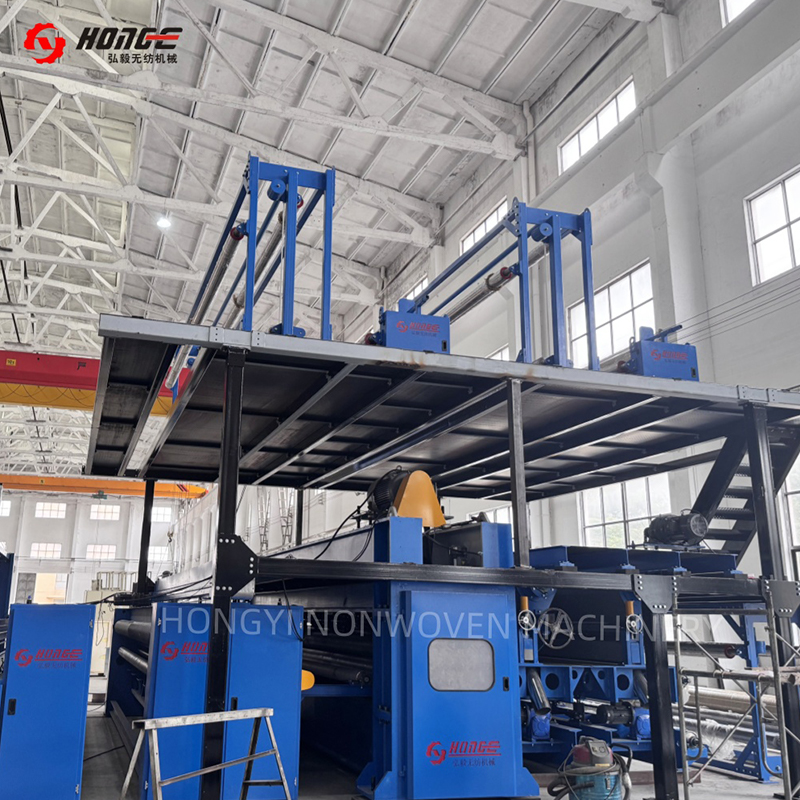 خط تولید نمد سوزنی HYL این خط تولید نمد سوزن زنی برای تولید پارچه های نبافته بادوام و همه کاره برای کاربرد در خودروسازی، فیلتراسیون، ژئوتکستایل ها و... مشاهده محصول →
سؤالات متداول: ژئوتکستایل نبافته چگونه ساخته می شود
آیا ژئوتکستایل نبافته از پلاستیک بازیافتی ساخته شده است؟
بله. می توان از پلی پروپیلن و پلی استر بازیافتی استفاده کرد، اما ورودی باید مرتب و سازگار باشد. تغییر در جریان مذاب یا طول الیاف می تواند رفتار سوزن زدن و استحکام نهایی را تغییر دهد.
تفاوت بین ژئوتکستایل سوزنی و گرما باند شده چیست؟
ژئوتکستایل با سوزن سوراخ شده توسط درهم تنیدگی مکانیکی به هم متصل می شود، بنابراین معمولاً ضخیم تر و متخلخل تر است. ژئوتکستایل با پیوند حرارتی از همجوشی حرارتی استفاده میکند که میتواند پارچه نازکتر و قویتری با خواص فیلتراسیون متفاوت تولید کند.
دستگاه سوزن زنی از چند سوزن استفاده می کند؟
یک تخته سوزن می تواند هزاران سوزن را در خود جای دهد. عدد مهم به تنهایی تعداد کل نیست، بلکه تراکم سوزن در واحد سطح، عمق نفوذ و ضربه در دقیقه است.
آیا یک خط می تواند وزن های مختلف ژئوتکستایل را بسازد؟
بله. اپراتورها نرخ تغذیه فیبر، تعداد چین های متقاطع، تراکم سوزن و سرعت خط را تغییر می دهند. هر تغییر باید با آزمایش جرم در واحد سطح، کشش، سوراخسازی و نفوذپذیری اعتبارسنجی شود.
نحوه ساخت ژئوتکستایل نبافته به یک اصل بستگی دارد: یک تار فیبری یکنواخت تشکیل دهید، سپس آن را در یک پارچه ثابت درهم ببندید. انتخاب فیبر خط پایه شیمیایی و UV را تعیین می کند. کاردینگ و ضربدری وزن و یکنواختی را تنظیم می کند. مشت زدن با سوزن استحکام و ساختار منافذ را تنظیم می کند. تکمیل و سیم پیچی از این ویژگی ها از طریق نصب محافظت می کند. اگر یک خط ژئوتکستایل را مشخص می کنید، پنجره فرآیند را در هر مرحله مقایسه کنید، نه فقط پلاک نام دستگاه را.


